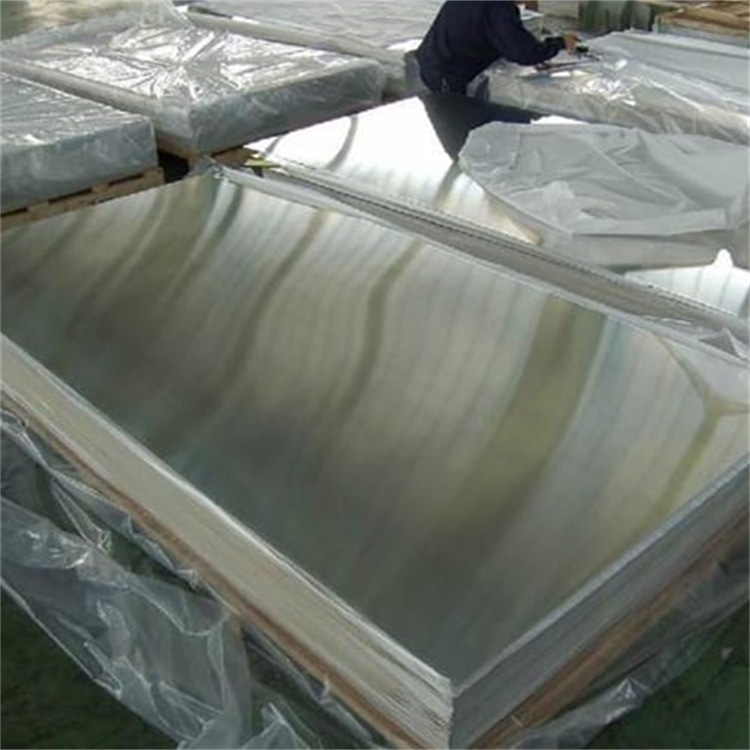
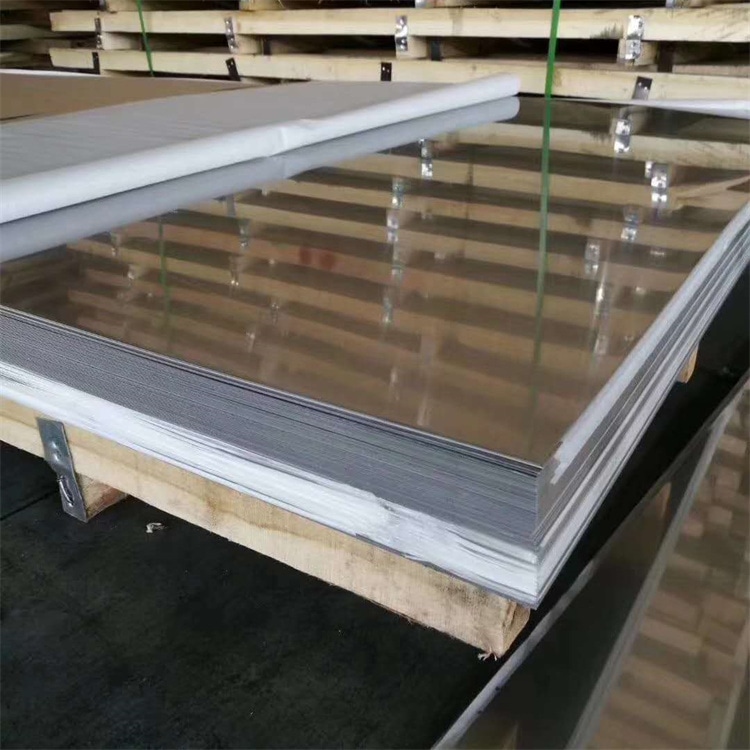
不锈钢制品卖相好不好,很大程度取决于表面处理这一道工序。同样是拉丝、镜面或者喷砂,不同工厂做出来的均匀度、亮度、手感差别很明显,客户往往一眼就能分辨。对加工企业来说,把表面质量做稳定,不只是美观问题,更直接关系到返工率和口碑。一批活如果因为表面不均被退回来,前面所有的工时就都白费了。
要想稳定,先要把来料状态摸清。钢卷或板材在开平、分条之后表面会留下油渍和细微划痕,如果前处理没把油污清干净,后面的抛光或拉丝就会不均匀,局部发暗。很多工厂忽略这一点,等到成品出来才发现色差,再返工成本就高了。把前处理当成独立工序来管,比事后补救要省心得多。
设备参数的稳定同样重要。以拉丝为例,砂带目数、进给速度、接触压力这几个变量只要有一个飘了,纹路粗细就会不一致。有经验的师傅会把每批料的参数记下来,换规格时照着调,而不是每次凭手感。把经验固化成参数表,新工人也容易上手。参数一旦量化,质量就不再依赖某一个人当天的状态。
环境也常被忽视。车间里的粉尘、磨屑如果落到半成的板面上,下一道工序就会压出点状缺陷。保持作业区清洁、对已完成的产品及时覆膜保护,是成本很低却很有效的做法。不少质量投诉,其实源于运输和暂存环节的磕碰划伤,而不是加工本身。把防护延伸到包装和周转,投诉率会明显下降。
还有一个容易被跳过的环节是首件确认。每换一批料或调一次设备,先做一个样件对照标准看纹路、亮度、有没有亮点暗斑,确认没问题再批量走。这个小动作能在早期拦住整批偏差,比做完了再全检要高效。很多工厂质量不稳,缺的恰恰是这道不起眼的确认。
收尾是把检验标准前置。不要等整批做完才挑次品,而是在关键工序设抽检点,发现问题立刻回溯。表面处理这种工序,越早拦截异常,浪费的工时越少。把来料、参数、环境、首件、抽检这几个环节串起来,质量波动自然就小了。
本文地址:http://www.buxiugang6.com/gongsixinwen/322.html 不锈钢加工企业如何把表面处理质量做稳定